Linker Flow
Linker Flow : l’application d’additifs liquides à l’usine d’aliment, jusqu’après la granulation
Un additif liquide ne vaut que la ligne qui l’applique. Linker Flow fournit les deux : les additifs liquides, et l’équipement de dosage et de pulvérisation, conçu, installé et maintenu par des partenaires techniques. Un seul interlocuteur pour le produit et la machine.
Définition
Qu’est-ce que l’application liquide après granulation ?
L’application liquide après granulation (en anglais post-pelleting liquid application, PPLA) consiste à pulvériser un additif liquide sur le granulé, après la presse et le refroidisseur, au lieu de l’incorporer à la farine avant la granulation. L’additif ne passe ni par la vapeur du conditionnement ni par la filière : il échappe ainsi aux pertes de chaleur de la granulation ; ce qui arrive dans le sac se contrôle ensuite sur l’aliment fini.
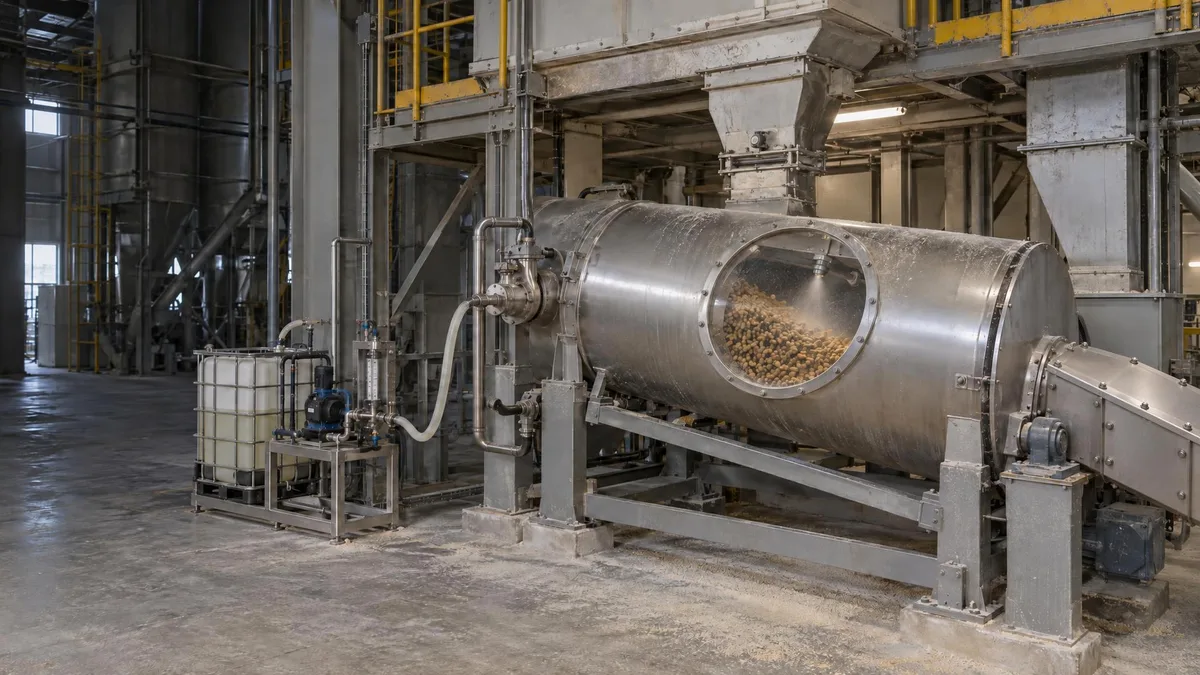
Selon la ligne, le liquide se pulvérise sur un flux de granulés, dans une chambre ou un tambour d’enrobage, ou par enrobage sous vide quand il doit pénétrer au cœur du granulé. Le bon choix dépend de l’implantation de l’usine, du débit et du produit : c’est ce que la visite de site établit.
Pourquoi le liquide
Pourquoi une usine passe aux additifs liquides
Les raisons arrivent presque toujours dans le même ordre. Aucune ne tient au liquide lui-même : elles tiennent à ce que la poudre coûte à l’usine, au-delà du prix du sac.
- La chaleur de la presse. Le conditionnement et la granulation dégradent une partie des additifs sensibles à la chaleur : certaines enzymes, vitamines, fractions aromatiques ou acides volatils. Surdoser avant la presse pour compenser coûte à chaque tonne ; appliquer après la presse évite la question.
- Les micro-doses. Quelques centaines de grammes à répartir dans une tonne demandent beaucoup au mélangeur, et une poudre fine peut encore se séparer dans le convoyeur, le silo ou le camion. Un liquide pulvérisé à débit réglé suit le granulé.
- La poussière et les sacs. Ouvrir, peser et vider des sacs expose l’opérateur à la poussière et multiplie les erreurs de manipulation. Un liquide en IBC se pompe.
- La trémie de micro-dosage. Chaque additif passé en liquide libère une trémie pour un autre produit.
- La traçabilité. Un dosage piloté enregistre ce qui a été appliqué, sur quelle recette et quel lot ; un sac vidé à la main n’enregistre rien.
Où appliquer
Trois points d’application d’un additif liquide à l’usine
Le point d’application se choisit d’après le produit et la ligne : c’est la visite de site qui le fixe.
| Point d’application | Pour quels additifs | Ce que cela demande |
|---|---|---|
| À la réception des matières premières | La conservation d’une matière première avant un stockage long | Une rampe sur le convoyeur ou la vis, un débit asservi au flux de matière |
| Au mélangeur, avant la granulation | Les produits qui supportent la presse : conservateurs, acidifiants, eau ajoutée avec un inhibiteur de moisissures (Linkamold Ultra L) | Une rampe dans le mélangeur, un dosage calé sur la charge, un temps de mélange respecté |
| Après la presse et le refroidisseur | Les additifs sensibles à la chaleur, et ceux que l’on veut en surface du granulé | Des fines retirées avant le point d’application, un dosage continu asservi au débit de la ligne, une pulvérisation qui ne casse pas le granulé |
Dans l’élevage, les compléments liquides passent par la ligne d’eau et la pompe doseuse : c’est un autre matériel, et une autre famille, Farm Solutions.
Granulé, fines et humidité
Ce que l’usine mesure autour du point d’application
Une application liquide après la presse ne se juge pas au réglage de la pompe mais sur l’aliment fini. Trois mesures disent si elle est bonne : la durabilité du granulé (PDI), le taux de fines au point d’application, et l’humidité de l’aliment au sac. Le test de durabilité mesure la part des granulés qui résiste à une agitation normalisée ; la vapeur du conditionnement joue sur la qualité des granulés, comme la formule et la filière.
Les fines ont une surface bien plus grande que le granulé : elles absorbent une part du liquide sans rapport avec leur poids, puis sont criblées et recyclées. Les retirer avant le point d’application n’est pas un raffinement. De même, une pulvérisation trop brutale casse le granulé que la presse vient de former : le liquide ne reste sur le granulé que si le granulé tient.
Côté humidité, l’eau ajoutée au mélangeur est un risque de moisissures jusqu’à l’auge : Linkamold Ultra L est conçu pour cela.
Ce qui fait échouer une ligne
Six défauts qui naissent entre le liquide et la machine
La plupart des usines déçues par une ligne liquide l’ont été par l’un de ces six points, rarement par l’additif.
- Une buse qui se bouche et qui goutte au lieu de pulvériser : une partie du flux est sous-dosée, l’autre surdosée, pour la même consommation moyenne.
- Une pompe volumétrique qui dérive avec la température, la viscosité et l’usure des joints, sans que rien ne se recale seul.
- Des fines qui boivent le liquide parce qu’elles n’ont pas été retirées avant le point d’application.
- Un granulé qui casse au point d’application ou dans la reprise qui suit.
- De la corrosion, quand les parties mouillées n’ont pas été choisies pour la chimie du produit, les acides organiques en particulier.
- Personne ne mesure le résultat. Le seul indicateur honnête est le coefficient de variation (CV) de l’additif sur des échantillons d’aliment fini : la moyenne dit ce qui est sorti de la cuve, le CV dit ce qui est arrivé à l’animal.
L’offre
Linker Flow, de la visite de site à la maintenance
Aucun de ces défauts ne vient du liquide seul ni de la machine seule : ils naissent à la jonction des deux. Linker Flow tient les deux bouts.
- 1Visite de siteProcess, implantation, débit, contraintes : où le point d’application peut réellement se placer.
- 2Définition du projetPoint d’application, dose visée, produits à appliquer, périmètre de l’équipement.
- 3Produits liquidesDes additifs formulés pour être pulvérisés, stables dans la ligne et compatibles avec ses matériaux.
- 4Équipement et installationStockage, pompe et mesure du débit, buses, pilotage : conçus, installés et maintenus par des partenaires techniques.
- 5Mise en service et suiviDémarrage avec le produit réel, formation des opérateurs, maintenance des pièces d’usure.
Pour vous, un seul interlocuteur répond du produit et de son application. La façon dont Linker travaille, de la sélection d’un produit à l’essai chez le client, est décrite dans notre méthode.
La gamme liquide
Les additifs liquides pour l’usine
Côté usine, la gamme liquide porte aujourd’hui sur la conservation de l’aliment, avec Linkamold Ultra L, l’inhibiteur de moisissures de Linker, et sur l’hygiène de l’aliment, avec Linkasalm :
- Linkamold Ultra L : un inhibiteur de moisissures liquide conçu pour être dilué dans l’eau ajoutée au mélangeur ; résultats d’essais sur demande.
- Linkasalm FA L : un liquide d’hygiène de l’aliment, pulvérisé sur les matières premières à la réception ou sur l’aliment composé ; disponible en Asie du Sud-Est, fiche et dose sur demande.
Et les liquides que votre ligne applique déjà ?
Une usine qui s’équipe applique rarement un seul produit. Les liquides à faire passer dans la ligne, leur compatibilité entre eux et avec les matériaux de l’installation se décident à la définition du projet, et s’écrivent dans le cahier des charges avant la commande.
Linker Flow prolonge les plateformes de sécurité et conservation de l’aliment : quand un conservateur doit être appliqué en liquide, la même équipe choisit le grade, la dose et le point d’application.
Parlons de votre ligne
Vous dirigez une usine d’aliment
Nous venons voir l’implantation, le débit et la place disponible après le refroidisseur, avant tout devis.
Demander une visite de site →Vous formulez
Une question sur l’eau ajoutée au mélangeur, la dose ou la compatibilité d’un conservateur liquide ?
Poser une question sur Linkamold Ultra L →Ou directement : +33 2 30 91 59 15 · contact@linkernutrients.com
Questions fréquentes
Qu’est-ce que l’application liquide après granulation (PPLA) ?
C’est la pulvérisation d’un additif liquide sur le granulé après la presse et le refroidisseur, au lieu de l’incorporer à la farine avant la granulation. L’additif ne passe ni par la vapeur ni par la filière : c’est la voie des additifs sensibles à la chaleur et des micro-doses.
Quels additifs appliquer en liquide plutôt qu’en poudre ?
Deux familles surtout : ceux que la chaleur de la presse dégrade, qui doivent être appliqués après elle, et ceux qui se dosent en très petite quantité, qu’un liquide pulvérisé à débit réglé répartit mieux qu’une poudre fine dans un mélangeur.
Comment savoir si l’application est homogène ?
Par le coefficient de variation (CV) de l’additif, mesuré sur des échantillons d’aliment fini prélevés en production, et non par le réglage de la pompe. La moyenne dit ce qui a quitté la cuve ; le CV dit si chaque granulé a reçu sa part.
Linker fournit-il l’équipement en plus des additifs liquides ?
Oui, c’est le principe de Linker Flow : les additifs liquides, et l’équipement de dosage et de pulvérisation, conçu, installé et maintenu par des partenaires techniques. Vous avez un seul interlocuteur pour le produit et son application.
Peut-on équiper une usine existante ?
C’est la question que règle la visite de site : la place disponible au point d’application, le débit de la ligne et le raccordement décident de la solution. La durée d’installation et d’arrêt se chiffre après cette visite, pas avant.
Pourquoi retirer les fines avant de pulvériser ?
Parce que les fines absorbent une part du liquide sans rapport avec leur poids, puis sont criblées et recyclées : le granulé reste sous-dosé. Toute application sérieuse après la presse commence par là.